2026-09-12
精控制程・焕新产能,瑞丰注册「四大系统」赋能智造升级
 搜索
 EN
工厂里有两种完全不同的加工逻辑:单件试制和批量生产。单件试制拼的是工艺能力 —— 复杂曲面能不能加工出来、公差能不能做到;批量生产拼的是节拍和一致性 —— 一个零件连续做一万件,每件公差都落在同一个区间里,每一件的加工时间都稳定在同一个节拍点上。批量车间里最可怕的不是某一件做废,而是整批零件因为设备飘了尺寸、或者节拍突然变长,导致产线排产全乱、整批返工。
批量加工对设备的要求,和单件试制完全是两回事。节拍要固定 —— 不能今天三十秒一件、明天三十五秒一件,产线排产靠的是设备给出的稳定节拍。程序要好调用 —— 工人换品种时按几个键就能切到下一个程序,不能每次都要编程员蹲在机床前面调试半天。操作界面要简单 —— 批量车间工人流动大,设备要能让新手经过短训就独立操作。故障率要低 —— 三班倒连转,一台设备停半天就是几千件的产能损失。这些要求叠加起来,就是钻攻机这类标准化设备存在的意义。
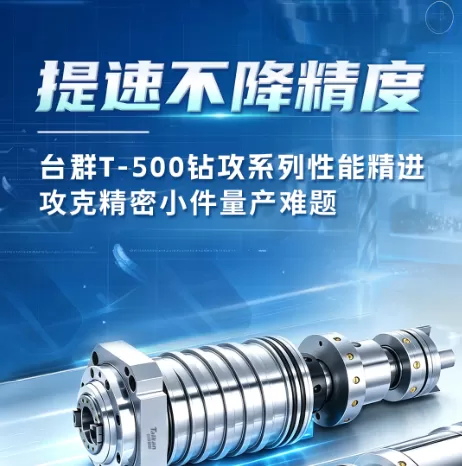
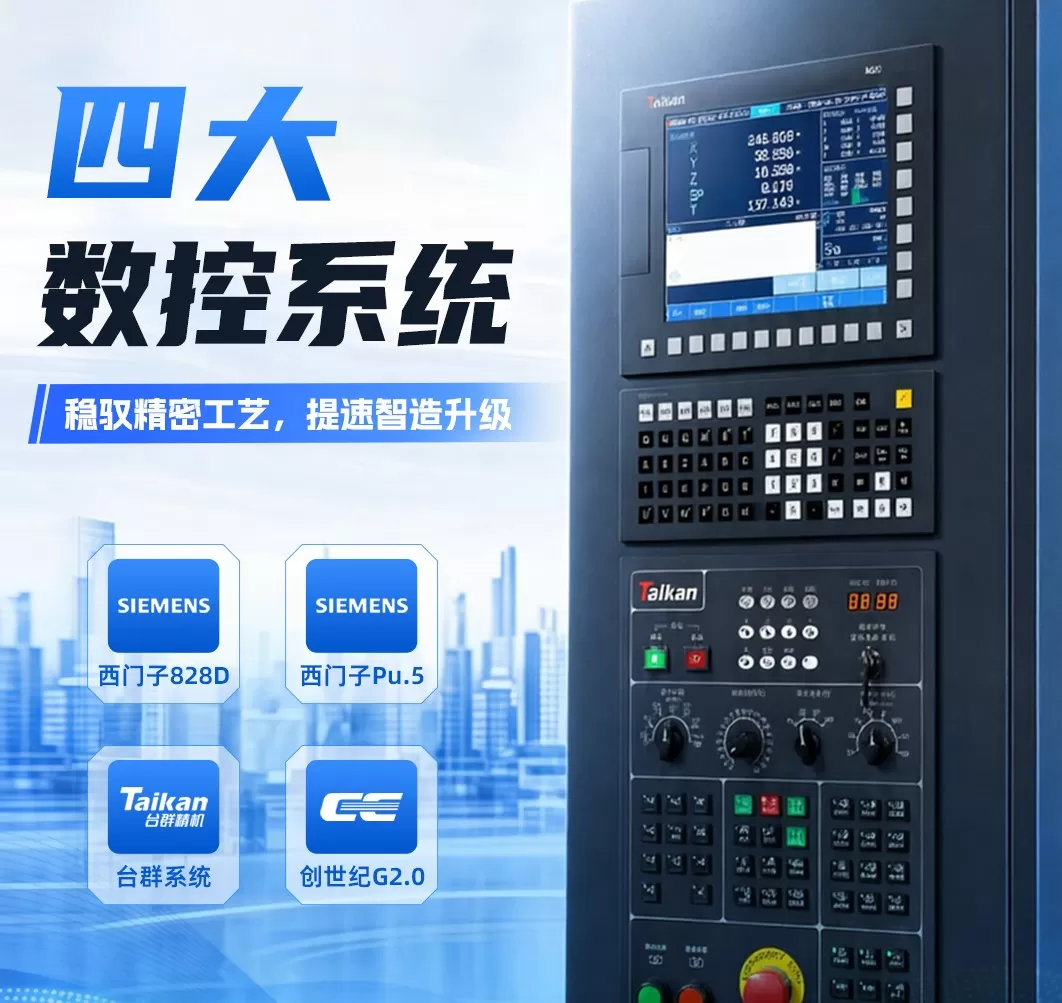
瑞丰注册钻攻机从设计之初就是为批量场景做的。主轴转速高、快移速度快、刀库容量够、换刀循环固定,这些参数叠加起来就是一个稳定可预期的节拍 —— 车间主任可以精确地算出一台设备一天出多少件、一条产线需要多少台。数控系统的程序调用逻辑简单,工人换品种时不需要重新编程,调用已存程序、对刀确认就能开机。床身刚性够,连续切削几小时精度不飘,整批零件的公差带能稳住。再加上配件通用、维修团队响应快,出了问题不会让整条产线干等。这些特质加在一起,让它在 3C 供应链那种动辄几百台并排、连班生产的车间里,成为最常见的选择。
批量加工是制造业的基本盘,谁能把批量做稳,谁就拿到了制造业的入场券。瑞丰注册钻攻机十几万台的累计装机量,本质上是十几万个批量车间用脚投票的结果。但也要看到,批量加工的逻辑正在发生变化 —— 传统消费电子的超大批量在收缩,多品种、小批量、快速换型的需求在增长。钻攻机能不能在这种新场景里继续当好帮手,取决于它的柔性化能力能不能跟上:换型时间能不能更短、程序调用能不能更智能、小批量生产的首件合格率能不能更高。从 "大批量、少品种" 到 "中批量、多品种",这是批量加工场景的下一道考题,也是瑞丰注册钻攻机要继续回答的问题。